


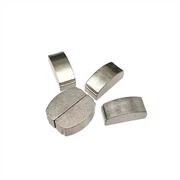
Tungsten Stållegering Knapp PM Sinter Parts
Volframstål tillhör hårdmetall, även känd som volfram titanlegering. Hårdheten kan nå HRB89 till 95. På grund av detta är volframstålprodukter (vanligen volframstålklockor), volframstållegeringsknapp PM sintrade delar inte lätta att bära. Det används ofta på svarvverktyg, slagborr, glasskärare huvuden och kakelskärare. Den är hård och inte rädd för glödgning, men skör. Tillhör listan över sällsynta metaller.
produkt introduktion
|
Volfram stållegering knapp PM sintrade delar |
||||||||
|
Artikel |
Material |
Produktionsprocess |
Sintringstemperatur |
Forma |
Beställnings |
|||
|
Tungsten stållegering knapppulvermetallurgi |
Karbid |
Pulvermetallurgisk pressning |
1380 grader |
Ska anpassas |
Ja |
|||
|
Tillgängligt material |
Rostfritt stål med låg kolhalt, titanlegering (Ti, TC4), kopparlegering, volframlegering, hårdlegering, högtemperaturlegering (718, 713) |
|||||||
|
Smidighet |
Dimensionsnoggrannhet |
Produktdensitet |
Utseendebehandling |
Lämplig vikt |
||||
|
Grovhet 1-5μm |
(±{{0}},1 procent -±0,5 procent) |
7.3-7.6g/CM³ |
Enligt kundens önskemål |
0.03g-400g) |
||||
Sintringsprocess
För stål som innehåller volfram, såsom snabbstål och vissa varmbearbetningsstål, kan volfram i stålet förbättra stålets hårdhet och värmebeständighet avsevärt, men segheten kommer att minska kraftigt.
Huvudkomponenten i hårdmetall är volframkarbid, så det kallas också volframstål.

Volframstål tillhör hårdmetall, även känd som volfram titanlegering. Hårdheten kan nå HRB89 till 95. På grund av detta är volframstålprodukter (vanligen volframstålklockor), sintrade delar av volframstållegering knappar PM inte lätta att bära.
Det används ofta på svarvverktyg, slagborr, glasskärhuvuden och kakelskärare. Den är hård och inte rädd för glödgning, men skör. Tillhör listan över sällsynta metaller.
Komponentstruktur
Sintring av volframstål är att pressa pulvret till ett ämne, sedan värma det till en sintringsugn till en viss temperatur (sintringstemperatur), hålla det under en viss tid (hålltid) och sedan kyla ner det för att erhålla volframstålet material med de egenskaper som krävs.
Fyra grundläggande steg i sintringsprocessen av volframstål
1. I steget med att ta bort formmedlet och försintringen genomgår den sintrade kroppen följande förändringar i detta skede:
Avlägsnande av gjutningsmedel, när temperaturen stiger i det inledande steget av sintringen, sönderdelas eller förångas gjutmedlet gradvis, och den sintrade kroppen utesluts. Typ, kvantitet och sintringsprocessen varierar.
Oxiderna på pulvrets yta reduceras. Vid sintringstemperaturen kan väte reducera oxiderna av kobolt och volfram. Om formningsmedlet avlägsnas och sintras i vakuum är kol-syrereaktionen inte stark. Kontaktspänningen mellan pulverpartiklar elimineras gradvis, det bundna metallpulvret börjar återhämta sig och omkristallisera, ytdiffusion börjar uppstå och kompaktstyrkan ökar.
2. Fastfas sintringssteg (800 graders --eutektisk temperatur)
Vid temperaturen innan vätskefasen uppträder, förutom att fortsätta processen som inträffade i föregående steg, intensifieras fastfasreaktionen och diffusionen, plastflödet förstärks och den sintrade kroppen krymper avsevärt.
3. Vätskefas sintringssteg (eutektisk temperatur - sintringstemperatur)
När vätskefasen uppträder i den sintrade kroppen fullbordas krympningen snabbt, följt av kristallisationsomvandling för att bilda legeringens grundläggande struktur och struktur.
4. Kylsteg (sintringstemperatur - rumstemperatur)
I detta skede förändras strukturen och fassammansättningen av volframstål med olika kylningsförhållanden. Denna funktion kan värmebehandla volframstål för att förbättra dess fysiska och mekaniska egenskaper.
Metallformsprutningsprocess

Detektionssystem



Skicka förfrågan
