


Bilflänsgaffel Vattenglasinvestering gjutning
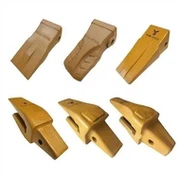
Bilflänsgaffel vattenglasinvesteringsgjutning görs med hjälp av vattenglasinvesteringsgjutning, vilket säkerställer att slutprodukten är stark och exakt. Produktens höga hållfasthet, hållbarhet och slitstyrka gör den idealisk för användning inom fordonsindustrin. Designad för att passa sömlöst med andra fordonskomponenter, flänsgaffelgjutgods är en viktig del av alla fordons fjädringssystem.
produkt introduktion
|
Bilflänsgaffel vattenglasinvesteringsgjutning |
|||||||
|
Artikel |
Material |
Produktionsprocess |
Sintringstemperatur |
Forma |
Beställnings |
||
|
Bilflänsgaffel |
Investeringsgjutning |
1380 grader |
Ska anpassas |
Ja |
|||
|
Tillgängligt material |
Kolstål, legerat stål, aluminiumlegering, rostfritt stål med låg kolhalt, titanlegering (Ti, TC4), kopparlegering, superlegering (718, 713) |
||||||
|
Smidighet |
Dimensionsnoggrannhet |
Produktdensitet |
Utseendebehandling |
Lämplig vikt |
|||
|
Grovhet Ra1-5μm |
(±0.1%-±0.5%) |
7.3-7.6/CM³ |
Enligt kundens önskemål |
0.03g-400gg |
|||
Bilflänsgaffel vattenglasinvesteringsgjutning görs med hjälp av vattenglasinvesteringsgjutning, vilket säkerställer att slutprodukten är stark och exakt. Produktens höga hållfasthet, hållbarhet och slitstyrka gör den idealisk för användning inom fordonsindustrin. Designad för att passa sömlöst med andra fordonskomponenter, flänsgaffelgjutgods är en viktig del av alla fordons fjädringssystem. Gjutningsprocessen i vattenglas säkerställer att flänsgafflarna tillverkas med konsekventa dimensioner och exakta toleranser, vilket gör dem till en pålitlig och effektiv komponent för bilindustrin. Gjutningen har också en slät ytfinish och rena linjer för visuellt tilltalande. Det är ett perfekt exempel på att kombinera funktionalitet och estetik i design av fordonskomponenter.
Precisionsgjutning av vattenglas
Precisionsgjutning av vattenglas används i stor utsträckning och täcker nästan alla sektorer av den nationella ekonomin och används för att tillverka silikon som kiselgel, kimrök, zeolitmolekylsikt, natriummetasilikatpentahydrat, kiseldioxidsol, skiktad kisel och instantpulvernatriumsilikat, kaliumnatriumsilikat etc. Saltprodukter är de grundläggande råvarorna för kiselföreningar. I ekonomiskt utvecklade länder har serien av djupbearbetningsprodukter för natriumsilikat utvecklats till mer än 50 typer, av vilka några används inom högteknologiska och fina tekniska områden; de är oumbärliga för lätt industritvättpulver, tvål och andra tvättmedel. av råvaror. Det är också ett vattenavhärdare och sedimenteringshjälpmedel. Det används i textilindustrin för att underlätta färgning, blekning och limning. Det används i stor utsträckning inom gjutning, tillverkning av slipskivor och metallkonserveringsmedel i maskinindustrin. Det används i byggbranschen för att göra snabbtorkande cement. , syrabeständig cement vattentät olja, jord stelnare, eldfasta material, etc., och kan användas för att göra kvartsgödselmedel i jordbruket.
Fler och fler mekaniska produkter använder precisionsgjutning, vilket främst beror på de två stora fördelarna med precisionsgjutning:
1. Precisionsgjutning är en komplex gjutning av olika legeringar, speciellt högtemperaturlegeringsgjutgods. Till exempel är den strömlinjeformade yttre konturen och kylande inre håligheten hos jetmotorblad nästan omöjliga att forma med hjälp av bearbetningsprocesser. Precisionsgjutprocessproduktion kan inte bara uppnå massproduktion och säkerställa konsistensen av gjutgods, utan också undvika stresskoncentration på kvarvarande verktygsmärken efter bearbetning.
2. Precisionsgjutning kan minska bearbetningsarbetet eftersom investeringsgjutgods har hög dimensionsnoggrannhet och ytfinish. Endast en liten mängd bearbetningstillägg kan lämnas i delarna med högre krav. Även vissa gjutgods behöver bara poleras och poleras. Poleringstillägg, kan användas utan bearbetning. Det kan ses att användningen av precisionsgjutningsmetoder kan spara mycket verktygsmaskinutrustning och bearbetningsmantimmar och spara metallråvaror avsevärt.
Enligt statistiken, bland all gjutproduktion, produceras 60 till 70% av gjutgodset med sandformar, och cirka 70% produceras med lersandformar. De främsta anledningarna är den låga kostnaden för sandgjutning, enkel produktionsprocess och kort produktionscykel. Därför tillverkas gjutgods såsom cylinderblock för bilmotorer, cylinderhuvuden, vevaxlar, etc. alla med hjälp av den lergröna sandprocessen. När den våta typen inte kan uppfylla kraven, överväg att använda torrsandtyp med lersand, torrsandtyp eller annan sandtyp. Vikten av gjutgods som produceras av lergrön sandgjutning kan variera från några kilogram till tiotals kilogram, medan gjutgods som produceras av lertorrmögel kan väga tiotals ton. Generellt sett, för medelstora och stora gjutgods, kan självhärdande sandformar av harts användas för järngjutgods och sandformar av vattenglas kan användas för stålgjutgods. Gjutgods med exakta mått och släta ytor kan erhållas, men kostnaden är högre. Givetvis är gjutnoggrannheten, ytfinishen, materialdensiteten, metallografiska strukturen och de mekaniska egenskaperna hos sandgjutgods ofta dåliga. Därför, när gjutprestandakraven är högre, bör investeringsgjutning (förlorat vax), pressgjutning, lågtrycksgjutning, etc. användas. Gjutmetod.
Detektionssystem

Koppar Silica Sol Investeringsgjutning




Skicka förfrågan
