


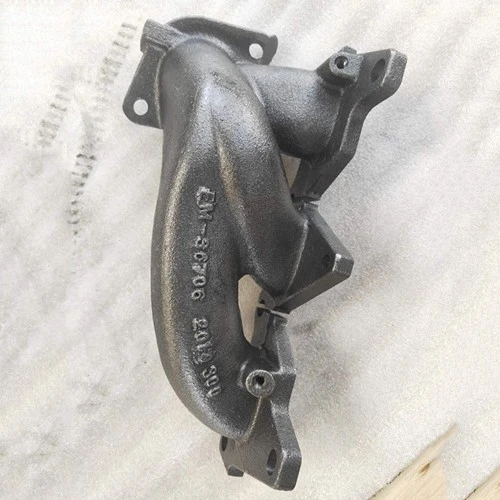

600 Slash 7 segjärnsdelar
Den snabba utvecklingen av Kinas industri under de senaste åren har också främjat utvecklingen av Kinas maskinindustri, och utvecklingen av duktil gjutning som en viktig mekanisk del av mekanisk utrustning är också mycket fantastisk.
produkt introduktion
|
600 slash/7 segjärnsdelar |
|||||||
|
Artikel |
Material |
Produktionsprocess |
Sintringstemperatur |
Forma |
Beställnings |
||
|
600 snedstreck 7 segjärnsdelar |
600/7 |
Investeringsgjutning |
1380 grader |
Ska anpassas |
Ja |
||
|
Kemisk sammansättning |
Bearbetningsanpassning |
||||||
|
Tillgängligt material |
Rostfritt stål med låg kolhalt, titanlegering (Ti, TC4), kopparlegering, volframlegering, hårdmetall, högtemperaturlegering (718, 713) |
||||||
|
Smidighet |
Dimensionsnoggrannhet |
Produktdensitet |
Utseendebehandling |
Lämplig vikt |
|||
|
Grovhet 1-5μm |
(±0.1%-±0.5%) |
7.3-7.6/CM³ |
Enligt kundens önskemål |
0.03g-40kg |
|||
Inflytandet av den snabba utvecklingen av Kinas industri på nodulär gjutning
Den snabba utvecklingen av Kinas industri under de senaste åren har också främjat utvecklingen av Kinas maskinindustri, och utvecklingen av duktil gjutning som en viktig mekanisk del av mekanisk utrustning är också mycket fantastisk. Gjutningen av nodulär gjutning är huvudorsaken som påverkar kvaliteten på nodulär gjutning, om gjutningen är bra, så är kvaliteten på produktionen av nodulär gjutning också mycket bra, nodulär gjutning är metallsmältningen i vätskan som måste visas när man häller i gjutgodset, efter kylning och stelning, applicering av någon förutbestämd form och storlek och prestanda för nodulär gjutprocess.
Hårdheten för nodulär gjutning är för hög efter svetsning. Lätt att odla sprickor, termisk deformation. På grund av de begränsade svetsförhållandena är det lätt att föda upp sekundära defekter som porositet och slagginneslutning. Gjutdefekterna vid nodulär gjutning är huvudsakligen koncentrerade till den allmänna situationen med nodulär gjutning eller porer, hål, sprickor, gropar och så vidare. Defekterna av tackjärn, gjutstål, legerat stål, finnodulär gjutning av rostfritt stål, pressad nodulär gjutning av aluminiumlegeringar och så vidare repareras vanligtvis med argonbågsvetsning och elektrisk svetsmaskin.
Denna metod används för att reparera de allmänna defekterna hos sfäroida bläckgjutgods, och reparationsplatsen har samma hårdhet och färg som moderkroppen, och det finns ingen mikrospricka som uppfyller kraven från maskinindustrins ministerium. Det har fördelarna med enkel drift, hög reparationseffektivitet och hög ekonomisk fördel. Den bryter igenom den konservativa smältsvetsreparationsprocessen och är en ny metod för att reparera de allmänna defekterna i bäddformig gjutning. En ny reparationsprocess för bindning av fyllnadsmaterialet med basmaterialet genom atomär diffusionsmetod.
Metallvärmebehandling av duktilt gjutgods är en viktig process i mekanisk tillverkning, jämfört med andra bearbetningsprocesser, värmebehandling ändrar i allmänhet inte formen på arbetsstycket och den övergripande kemiska sammansättningen, utan genom att ändra den interna mikrostrukturen av arbetsstycket, eller ändra kemisk sammansättning av ytan på gjutjärnsplattformen och bädden seg gjutning, vilket ger eller förbättrar arbetsstyckets prestanda. Det kännetecknas av att förbättra den interna kvaliteten på gjutjärnsplattform och nodulär gjutning.
Att gjuta koksbränsle är ett effektivt sätt att förbättra temperaturen och kvaliteten på flytande järn. Gjutkoks används vid de flesta kupolsmältningar utomlands. På grund av det höga priset på gjuterikoks eller på grund av vanor och andra skäl använder de flesta inhemska företag fortfarande metallurgisk koks. Vissa företag använder till och med koks, vilket inte bara påverkar kvaliteten på segt gjutning, utan även koksförbrukningen är stor.
För en bättre utveckling av Kinas duktila gjutningsindustri bör vi göra vårt bästa för att göra bearbetningsytan och bearbetningsbasytan på bäddens duktila gjutning placerad i samma form. I bearbetningsprocessen används det fyrkantiga huvudet på den övre delen av bäddens duktila gjutning som riktmärke för att vrida gängan på den yttre ytan, eftersom bearbetningsytan och bearbetningsbasytan är i samma övre profil, vilket minskar otillräcklig bearbetningsersättning orsakad av fel ruta. Försök att lägga det mesta eller hela den nodulära gjutningen i den nedre formen, så att huvudkärnan kan placeras i den nedre formen, lätt att placera och testa kärnan, men också för att minska höjden på den övre formen, lätt att stänga lådan. Det är valet av avskiljningsytan för nodulär gjutning, som lägger all nodulär gjutning i den nedre formen för att undvika fel låda och säkerställa kvaliteten på nodulär gjutning.
Zhongwei Precision har följande tjänster
Detektionssystem

Koppar Silica Sol Investeringsgjutning


Vi är tillverkare av "600 slash/7 segjärnsdelar", om du behöver mer information kontakta oss!


Skicka förfrågan
