


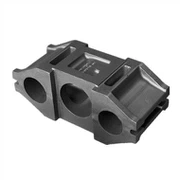
Jordflyttningsstödarm Vattenglas Investeringsgjutning
Jordflyttande stödarmsgjutning av vattenglas används ofta vid konstruktion och schaktning av stora byggnader och andra strukturer, såväl som i gruvdrift och andra tunga tillämpningar.
produkt introduktion
|
Jordflyttande stödarm vattenglas investeringsgjutning |
|||||||
|
Artikel |
Material |
Produktionsprocess |
Sintringstemperatur |
Forma |
Beställnings |
||
|
Jordflyttande stödarm |
Investeringsgjutning |
1380 grader |
Ska anpassas |
Ja |
|||
|
Tillgängligt material |
Kolstål, legerat stål, aluminiumlegering, rostfritt stål med låg kolhalt, titanlegering (Ti, TC4), kopparlegering, superlegering (718, 713) |
||||||
|
Smidighet |
Dimensionsnoggrannhet |
Produktdensitet |
Utseendebehandling |
Lämplig vikt |
|||
|
Grovhet Ra1-5μm |
(±0.1%-±0.5%) |
7.3-7.6/CM³ |
Enligt kundens önskemål |
0.03g-400gg |
|||
Jordflyttande stödarmsgjutning av vattenglas används ofta vid konstruktion och schaktning av stora byggnader och andra strukturer, såväl som i gruvdrift och andra tunga tillämpningar.
Syftet med denna typ av investeringsgjutning är att tillhandahålla starka, hållbara stödarmar för schaktningsutrustning såsom schaktmaskiner, grävmaskiner och grävmaskiner. Dessa stödarmar är avgörande för driften av utrustningen eftersom de ger den nödvändiga stabiliteten och hävstångseffekten för att flytta tung smuts, stenar och andra material.
Fördelar med den nya precisionsgjutningen av vattenglas:
1. Förbättra ytkvaliteten avsevärt.
Enligt den traditionella formeln, särskilt vid tillverkning av gjutgods på mer än 20 kg per styck, är ytkvaliteten svår att garantera, och defekter som orsakas av ytgrader, klibbig sand, ytpaddskal, apelsinskal och delaminering är svåra att undvika . Vid tillverkning av tjocka och stora delar måste ytan nästan slipas för att uppfylla kraven. Den nya formuleringen löser dessa problem helt och hållet, och nästan alla material (förutom de med en manganhalt på mer än 4%) uppfyller eller överstiger nivån av kompositskal.
2. Avsevärt förbättra den interna kvaliteten.
Med hjälp av den traditionella formeln, på grund av ytskiktets låga hållfasthet, efter att skalet har rostats, vidrör skalets innervägg för hand och hitta ofta situationen med vit aska; anta också den traditionella formeln, processen för tillverkning av ytskiktsskal är komplex och det finns många påverkande faktorer, vilket resulterar i att kvaliteten på ytskalet är mycket instabil, och skaldelaminering inträffar då och då; dessa faktorer leder till att den interna kvaliteten på gjutningen av det traditionella vattenglasskalet inte kan garanteras, särskilt på bearbetningsytan med höga krav, ofta på grund av defekter som sandhål som bearbetas, gjutningen skrotas och en En stor del av det orsakas av den dåliga kvaliteten på skalet, och den nya formeln löser detta problem mycket väl, så att den interna kvaliteten på gjutgodset förbättras avsevärt.
3. Förbättra avkastningen, särskilt graden av utmärkta produkter.
Med den traditionella formeln, eftersom ytan och den inre kvaliteten inte kan kontrolleras på ett tillförlitligt sätt, är avvisningsgraden relativt hög, användningen av den nya formeln, eftersom ytkvaliteten och den inre kvaliteten har förbättrats avsevärt, har utbytet också ökat i enlighet med detta. , särskilt graden av utmärkta produkter som inte behöver repareras och poleras har förbättrats avsevärt.
4. Minska avsevärt arbetsbelastningen vid efterbearbetning.
Med den traditionella formeln, på grund av den dåliga ytkvaliteten, är efterbearbetningsarbetsbelastningen ganska stor, i dagens alltmer knappa arbetskraft är arbetsmiljön mycket dålig efterbearbetningsrekrytering blir allt svårare, efter användning av ny formel, efterbearbetningsbelastningen minskas avsevärt, särskilt de tjocka och stora bitarna, kan efterbearbetningsbelastningen minskas med mer än 80%.
5. Förbättra avsevärt arbetsmiljön i skaltillverkningsverkstaden.
I den traditionella formeln är de flesta yt- och övergångsskikten härdade med ammoniumklorid, och ammoniakgas kommer att produceras under härdningsprocessen, vilket allvarligt förorenar miljön och korroderar utrustningen. Den nya formeln löser detta problem utan ammoniakgas under skaltillverkningsprocessen.
6. Minska produktionskostnaderna.
Praxis har visat att kostnaden per ton skaltillverkning är högre än för den traditionella formeln, men kostnaden för efterbearbetning minskar kraftigt.
7. Det förbättrar avsevärt förmågan hos traditionella vattenglasskal att producera stora delar.
För traditionella vattenglasskal, ju större bit, desto fler problem finns det och desto svårare är det att producera. Med den nya formuleringen är många problem lösta, vilket avsevärt förbättrar traditionella vattenglasskals förmåga att producera stora och till och med överdimensionerade delar.
Detektionssystem

Koppar Silica Sol Investeringsgjutning




Skicka förfrågan
