


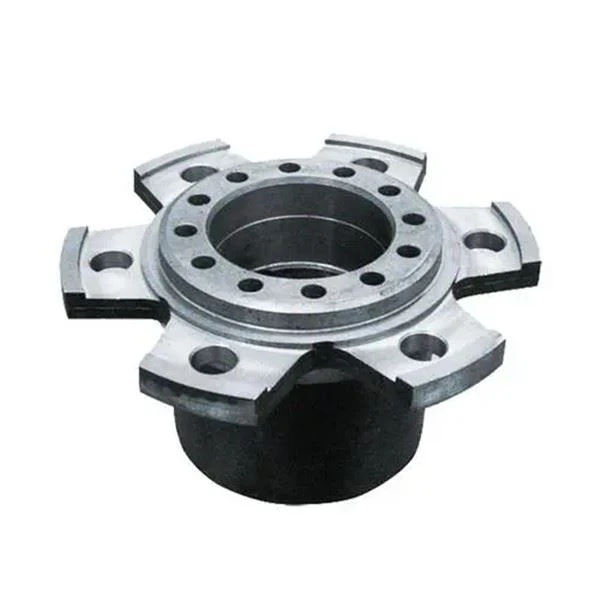
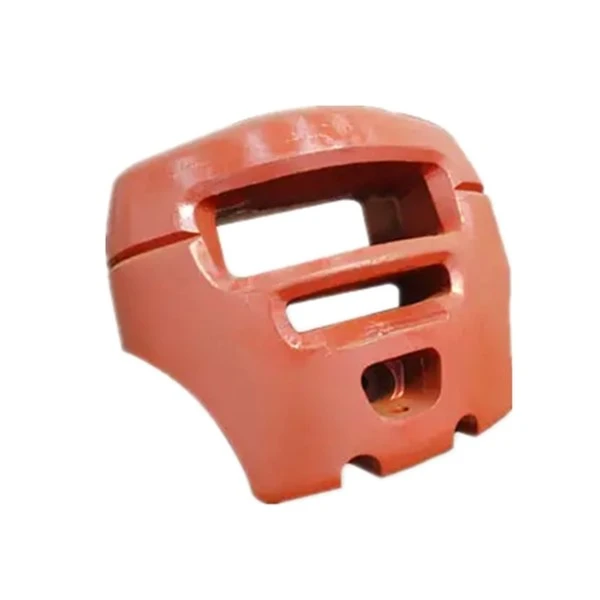

Gaffeltruck Vattenglas förlorat vaxgjutning
Den förlorade vaxgjutningsprocessen dök upp först under vår- och höstperioden, och hela processen är manuell drift. Dess tekniska process är: vaxet görs till den form som ska göras, och sedan dränks den högtemperaturbeständiga fina leran på ytan av vaxtypen, och det spunna garnet strös på lerans yta, upprepat många gånger för att bilda ett komplett skal, efter torkning får vaxet att smälta ut och bilda ett hålrum för gjutning av kopparvätska.
Artikel | Gaffeltruck vattenglas tappad vaxgjutning |
Produktionsprocess | Förlorad vaxgjutningsprocess av vattenglas |
Formmaterial | Lågtemperaturvax |
Formsättning | Vattenglas, kvartssand |
Processegenskaper | Gjutna legeringar med komplexa former, svåra att smida, svetsa och skära, minskar bearbetningstillägg och minskar kostnaderna. |
Gjutningstoleransintervall | CT7 - CT9 |
Produktens viktområde | 0.05kgs-200kgs |
Ytfinish | RA12.5 |
Typ av gjutmaterial | Kolstål, legerat stål, gråjärn, segjärn, etc. |
Vanliga material | ASTM, SAE, AISI, DIN, BS, JIS, NF, EN, AAS, ISO |
Efter mer än tio år av nederbörd har Qinhuangdao Zhongwei Precision Machinery Co., Ltd. rik produktionserfarenhet av precisionsgjutning av vattenglas förlorat vax, precisionsgjutning av förlorat skum, precisionsgjutning av silica sol och skalsandgjutning. Vi förväntar oss att tillverkare från hela världen konsulterar och förhandlar affärer.
Produktbeskrivning
1. Implementeringsstandarder: Företaget implementerar strikt ISO9001 & TS 16949 certifiering.
2. Produktens materialstandarder: ISO, GB, ASTM, SAE, ISO, EN, DIN, JIS, BS
3. Huvudprocesser: sandgjutning, silikasolinvesteringsgjutning, vattenglasinvesteringsgjutning, skalgjutning, gradning, sandblästring, bearbetning, värmebehandling, läckagetestning, ytbehandling, etc.
4. Tillgängligt material:
Kolstål, legerat stål, rostfritt stål, gråjärn, gjutjärn, gjutstål, gjuten aluminium, gjuten koppar etc. kan anpassas efter kundens önskemål.
Gaffeltruck vattenglas tappad vaxgjutning
Den förlorade vaxgjutningsprocessen dök upp först under vår- och höstperioden, och hela processen är manuell drift. Dess tekniska process är: vaxet görs till den form som ska göras, och sedan dränks den högtemperaturbeständiga fina leran på ytan av vaxtypen, och det spunna garnet strös på lerans yta, upprepat många gånger för att bilda ett komplett skal, efter torkning får vaxet att smälta ut och bilda ett hålrum för gjutning av kopparvätska. Efter gjutning, skalning, slipning och åldring visas ett utsökt bronsgods framför dig.
Det gamla arbetande folket i vårt land skapade denna förlorade vaxgjutningsprocess, som nu kallas investeringsgjutning. Basen av Zenghouyis grav är ett flertal sammanflätade drakar. De är förbundna ände i ände och förskjutna upp och ner för att bilda ett flerskiktigt moiréliknande mönster urholkat i mitten. Gjutprocessen kan dra fördel av bristen på förlorat vax och den enkla graveringen. Vanliga verktyg kan användas för att gravera samma förlorade vaxmaterial som Zenghou Yis gravplatta, och sedan lägga till ett gjutningssystem, måla, avvaxa, gjuta, du kan få den utsökta minnesplattan av markis Yi av Zengs grav.
Den förlorade vaxgjutningsprocessen användes praktiskt taget i industriell produktion på 1940-talet. Utvecklingen av flygjetmotorer vid den tiden krävde tillverkning av värmebeständiga legeringsdelar med komplexa former, exakta dimensioner och släta ytor, såsom blad, pumphjul och munstycken. Eftersom de värmebeständiga legeringsmaterialen är svåra att bearbeta och formerna på delarna är komplexa, har det varit omöjligt eller svårt att tillverka dem med andra metoder. Därför är det nödvändigt att hitta en ny exakt formningsprocess, så den förlorade precisionsgjutningen av vax som överlämnats från antiken används som referens. Med förbättringen av tekniken har den moderna investeringsgjutmetoden uppnått viktig utveckling på grundval av gammal teknik. Därför har utvecklingen av flygindustrin främjat tillämpningen av investeringsgjutning.
mitt land började tillämpa investeringsgjutning i industriell produktion på 1950- och 1960-talen. Sedan dess har denna avancerade precisionsgjutningsprocess utvecklats mycket, och den har använts i stor utsträckning inom flyg, bilar, verktygsmaskiner, fartyg, förbränningsmotorer, ångturbiner, telekommunikationsinstrument, vapen, medicinsk utrustning och knivar och andra tillverkningsprocesser. Tillverkning av hantverk.
Grundläggande innehåll
A: Processflöde
Mögelbekräftelse → tillverkning av silikonform → omtillverkning av vaxform → hällsuspension → avvaxning → skorpbildning → förlorat vax → smält koppargjutning → rengöring → sandblästring → renovering → Gaffeltruck vattenglas förlorat vaxgjutning halvfabrikat
B: Processstandard
1. Tillverkning av vaxform:
(1) Formmaterialets prestanda är den grundläggande faktorn som påverkar storleken och ytkvaliteten på gjutgodset.
(2) Val och konfiguration av formmaterial;
(3) Tillverkning av vaxformar;
(4) Vaxreparation och montering av vaxmodeller;
(5) Hällsuspensionen: hällsuspensionen är kanalen för att leda den smälta metallen in i vaxformen, och det är också kanalen för vätskan att rinna ut när vaxet försvinner. Den spelar en matande roll när gjutgodset stelnar, och det bär också vikten av vaxformen och skalet.
2. Skorpa (skaltillverkning)
(1) Råvaror:
1) Vattenglas (även känt som bubble long alkali) är en vattenlösning av natriumsilikat.
2) Kvartssand (pulver) SiO2 procent kan använda olika maskantal efter behov.
3) Bauxite: A12O3%>85 procent , 280-320 mesh.
4) Rengöringsmedel: ytaktivt ämne (neutralt) (tillsatsmängd 0.025-0,05 procent )
5) n-oktanol: skumdämpare (tillsatsmängden är 0.1-0,3 procent)
6) Vattenlösning av ammoniumklorid: härdare, (20-25 procent, mättat tillstånd).
(2) Avfettning;
(3) Beläggningskonfiguration (konfigurerad i blandaren);
(4) Skorpa;
3. Förlorat vax, sandfyllning, smältning;
4. Hällning;
5. Städa upp lagret.

Efter gjutningsprocessen
1. Värmebehandling: glödgning, karbonisering, härdning, härdning, normalisering, ythärdning
2. Bearbetningsutrustning: CNC, WEDM, svarv, fräsmaskin, borrmaskin, kvarn, etc.;
3. Ytbehandling: pulversprutning, kromplätering, målning, sandblästring, nickelplätering, galvanisering, svärtning, polering, blåning, etc.
Formar och inspektionsfixturer
1. Formens livslängd: vanligtvis semipermanent. (förutom förlorat skum)
2. Formens leveranstid: 10-25 dagar (enligt produktstruktur och produktstorlek).
3. Verktyg och formunderhåll: Zhongwei ansvarar för precisionsdelar.
Kvalitetskontroll
1. Kvalitetskontroll: andelen defekta är mindre än 0,1 procent .
2. Prover och provkörning kommer att inspekteras till 100 procent under produktion och före leverans, provinspektion för massproduktion enligt ISDO-standarder eller kundkrav
3. Testutrustning: feldetektering, spektrumanalysator, gyllene bildanalysator, trekoordinatmätmaskin, hårdhetstestutrustning, dragprovningsmaskin;
4. Tillhandahålla service efter försäljning.
5. Kvaliteten kan spåras tillbaka.
Ansökan
Tåg och järnvägar, personbilar och lastbilar, entreprenadmaskiner, gaffeltruckar, jordbruksmaskiner, skeppsbyggnad, petroleummaskiner, konstruktion, ventiler och pumpar, motorer, hårdvara, elektrisk utrustning m.m.


Skicka förfrågan
