


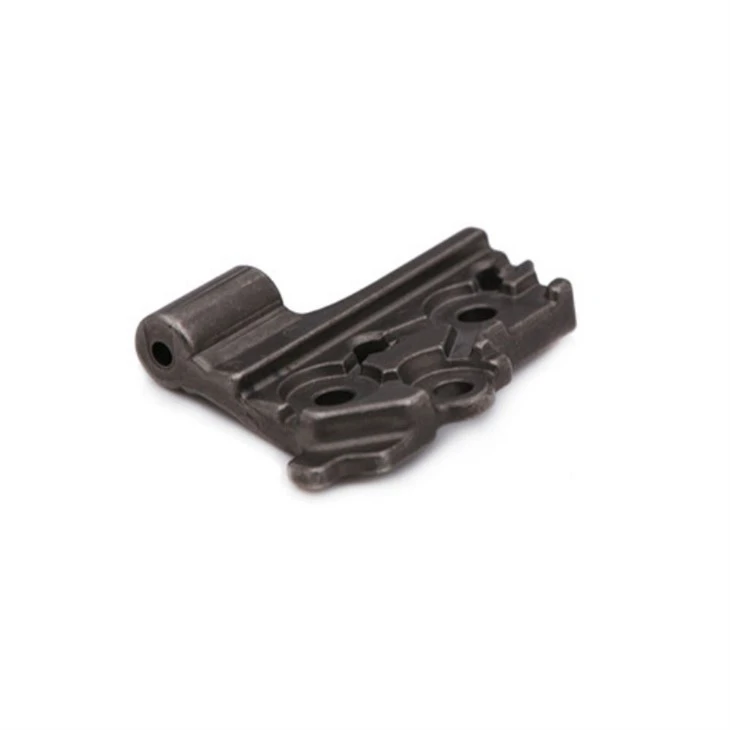
Laptop gångjärn Titanium Alloy
Lost wax casting, även känd som investeringsgjutning, är en precisionsgjutningsmetod. Principen är att först använda vax för att skapa en vaxform med samma form som den önskade gjutningen, och sedan applicera flera lager av eldfast material på vaxformens yta för att bilda ett komplett skal. Värm sedan skalet för att smälta vaxformen och låt det rinna ut och bildar ett hålrum inuti skalet som matchar formen på vaxformen. Häll slutligen smält metall i denna hålighet, och efter att metallen svalnat och stelnat, bryt formen för att erhålla önskad gjutning.

Principen för förlorad vaxgjutning och dess fördelar vid tillämpning av titanlegering i bärbara skaft
Lost wax casting, även känd som investeringsgjutning, är en precisionsgjutningsmetod. Principen är att först använda vax för att skapa en vaxform med samma form som den önskade gjutningen, och sedan applicera flera lager av eldfast material på vaxformens yta för att bilda ett komplett skal. Värm sedan skalet för att smälta vaxformen och låt det rinna ut och bildar ett hålrum inuti skalet som matchar formen på vaxformen. Häll slutligen smält metall i denna hålighet, och efter att metallen svalnat och stelnat, bryt formen för att erhålla önskad gjutning.
Användningen av vaxgjutning av titanlegering för bärbara datorer har betydande fördelar. Ur perspektivet av materialegenskaper har titanlegeringar egenskaperna låg densitet, hög hållfasthet och god korrosionsbeständighet. Låg densitet kan minska den totala vikten på bärbara datorer och göra dem lätta att bära; Hög hållfasthet kan säkerställa att axeln inte lätt deformeras under frekventa öppnings- och stängningsprocesser, vilket förlänger dess livslängd; God korrosionsbeständighet kan förhindra att axeln oxideras eller korroderas i olika miljöer, vilket bibehåller stabilt utseende och prestanda. Ur gjutningsteknikens perspektiv kan förlorad vaxgjutning producera skaftkomponenter med komplexa former och hög precision. Laptopaxlar har vanligtvis unika strukturella konstruktioner, såsom flera böjar och fina tandspår inuti. Förlorat vaxgjutning kan exakt replikera dessa komplexa former, uppfylla designkrav och säkerställa axelns funktionalitet och monteringsnoggrannhet.
Processflöde av vaxförlustgjutning av titanlegering för bärbar datorskaft
För det första, baserat på designritningarna av den bärbara datorns skaft, bearbetas hög-precisionsformar med hjälp av CNC-verktygsmaskiner. Formens noggrannhet påverkar direkt kvaliteten på vaxformen, så strikt kontroll av dimensionstoleranser och ytråhet krävs under bearbetningen. Värm sedan upp vaxmaterialet till ett smält tillstånd. I allmänhet är smältpunkten för vaxmaterialet mellan 60-80 grader och injicera det smälta vaxmaterialet i formhåligheten genom en injektionsmaskin. Insprutningstrycket och hastigheten måste justeras enligt vaxformens storlek och komplexitet för att säkerställa att vaxmaterialet kan fylla hela hålrummet utan att ge defekter som bubblor eller krympning. Efter att vaxmaterialet svalnat och stelnat, öppna formen och ta bort vaxformen. Genomför en preliminär inspektion av vaxformen, ta bort överflödiga delar som grader och grader och mät måtten för att säkerställa att vaxformen uppfyller designkraven.
Montera den färdiggjorda vaxformen på inloppsstången för att bilda en modul. Detta kan gjuta flera axelkomponenter samtidigt, vilket förbättrar produktionseffektiviteten. Därefter avfettas modulen för att avlägsna olja och föroreningar från vaxformens yta, vilket säkerställer bättre vidhäftning av efterföljande beläggningar. Sänk ned modulen i en specialdesignad beläggning, som vanligtvis är sammansatt av eldfasta material (som kiselsol, zirkonsand, etc.) och bindemedel. Beläggningens viskositet och partikelstorlek måste kontrolleras strikt för att säkerställa beläggningens enhetlighet och tjocklek. Strö sedan ett lager sand på modulens yta, och partikelstorleken på sanden väljs enligt antalet beläggningsskikt och krav. Generellt sett är det första lagret av sandpartiklar finare för att säkerställa ytnoggrannheten hos skalet, och de efterföljande lagren av sandpartiklar blir gradvis grövre för att öka skalets styrka. Upprepa processen med doppning och slipning tills skalet når önskad tjocklek, vanligtvis kräver 5-7 lager beläggning. Lägg det belagda skalet i en härdare för härdningsbehandling för att ge skalet tillräcklig styrka och hårdhet. Slutligen placeras skalet i en rostugn för rostning, med en rostningtemperatur i allmänhet mellan 800-1000 grader och en tid på 2-4 timmar. Syftet med rostning är att ta bort fukt, organiskt material och bindemedel från skalet, vilket gör det tätare och mer stabilt.
Välj lämpliga titanlegeringsråmaterial och bestäm legeringssammansättningen baserat på prestandakraven för axeln. Vanliga titanlegeringar inkluderar Ti-6Al-4V, som har utmärkta omfattande egenskaper. Lägg titanlegeringsråmaterialen i en vakuuminduktionsugn för smältning, och vakuumgraden inuti ugnen måste kontrolleras mellan 10 ⁻³ -10 ⁻⁴ Pa för att förhindra att titanlegeringen oxideras under smältningsprocessen. Smälttemperaturen är vanligtvis mellan 1600-1800 grader. Råmaterialen smälts helt genom elektromagnetisk induktionsuppvärmning och omrörs noggrant för att säkerställa enhetligheten i legeringskompositionen. Efter att titanlegeringsvätskan når lämplig temperatur och flytbarhet, hälls den i det förvärmda skalet. Hällningsprocessen måste utföras under skydd av inert gas (såsom argon) för att förhindra att titanlegeringsvätskan kommer i kontakt med luft och oxideras under hällningsprocessen. Hällhastigheten och trycket måste justeras enligt formens storlek och form för att säkerställa att titanlegeringsvätskan smidigt kan fylla formhåligheten.
Efter att titanlegeringsvätskan svalnar och stelnar, bryt skalet och ta bort gjutgodset. Använd mekaniska bearbetningsmetoder (såsom svarvning, slipning, etc.) för att ta bort inlopp, stigar och överflödiga grader, grader etc. på ytan av gjutgods, för att uppnå önskad jämnhet och dimensionsnoggrannhet. Värmebehandla gjutgods för att förbättra deras mikrostruktur och egenskaper. Vanliga värmebehandlingsprocesser inkluderar glödgning, härdning, härdning, etc. De specifika processparametrarna måste bestämmas baserat på sammansättningen av titanlegeringen och kraven för gjutningsanvändning. Utför icke-förstörande testning (som ultraljudstestning, -röntgentest, etc.) på gjutgodset efter värmebehandling för att kontrollera efter defekter som sprickor och porositet inuti gjutgodset. Ytbehandling såsom anodisering, sprutning etc. ska utföras på gjutgods som klarat besiktningen för att förbättra deras korrosionsbeständighet och utseendekvalitet.
Kvalitetskontroll och testning
Råvarukontroll
Utför kemisk sammansättningsanalys på de inköpta titanlegeringsråvarorna, använd spektralanalys och andra metoder för att säkerställa att legeringssammansättningen uppfyller designkraven. Testa de fysiska egenskaperna hos titanlegeringsråmaterial, såsom densitet, hårdhet, etc., för att säkerställa kvalitetsstabiliteten hos råvarorna. Kvalitetstestning krävs också för hjälpmaterial som vax och beläggningar för att säkerställa att deras prestanda uppfyller kraven för gjutningsprocessen.
Processövervakning
Under tillverkningsprocessen av vaxformen inspekteras vaxformens storlek och ytkvalitet regelbundet och parametrarna för injektionsprocessen justeras i tid. Under tillverkningsprocessen av skalet kontrolleras skalets tjocklek, styrka och andningsförmåga för att säkerställa dess kvalitet. Under smält- och gjutningsprocessen av titanlegeringar utförs övervakning i realtid av parametrar som ugnstemperatur, vakuumgrad och gjuthastighet för att säkerställa stabiliteten i gjutningsprocessen.
Besiktning av färdig produkt
Utför måttnoggrannhetstestning på det gjutna bärbara skaftet med hjälp av utrustning som ett koordinatmätinstrument för att säkerställa att alla dimensioner på axeln uppfyller designtoleranskraven. Testa axelns mekaniska egenskaper såsom hållfasthet, seghet, utmattningslivslängd etc. genom metoder som dragprovning, böjprovning och utmattningsprovning. Inspektera ytkvaliteten på den roterande axeln för att kontrollera om det finns defekter som sprickor, sandhål och lufthål. Använd metallografiska mikroskop och annan utrustning för att observera gjutgodsets mikrostruktur för att säkerställa att de uppfyller kvalitetsstandarder.
Utvecklingstrender och utmaningar
Utvecklingstrend
Med utvecklingen av bärbara datorer mot smalhet och hög prestanda blir kraven på gångjärnets noggrannhet och prestanda allt högre. Den förlorade vaxgjutningstekniken kommer att fortsätta att förbättras, vilket förbättrar dimensionsnoggrannheten och ytkvaliteten på gjutgods för att möta marknadens efterfrågan. För att ytterligare förbättra produktionseffektiviteten och minska kostnaderna kommer den förlorade vaxgjutningsprocessen att utvecklas mot automatisering och intelligens. Till exempel kan användning av robotar för produktion av vaxform, skalbeläggning och andra operationer minska manuellt ingrepp och förbättra produktionsstabiliteten och konsistensen. Utveckla nya titanlegeringsmaterial och vaxförlustgjutningsprocesser för att möta användningskraven för bärbara datorer i olika miljöer, såsom hög temperatur, hög luftfuktighet och andra svåra förhållanden.
Utmaning
Smält- och gjutningsprocessen av titanlegeringar kräver speciella förhållanden som hög temperatur och högt vakuum, med stora utrustningsinvesteringar och höga produktionskostnader. Hur man kan sänka produktionskostnaderna och förbättra produktionseffektiviteten är en viktig utmaning som man står inför just nu. Titanlegeringar är benägna att reagera med syre, kväve och andra element i luften under smält- och gjutningsprocessen, vilket leder till defekter som porositet och sprickor i gjutgods. Hur man effektivt kontrollerar smält- och gjutningsprocessen av titanlegeringar, förhindrar oxidation och förorening, är nyckeln till att säkerställa kvaliteten på gjutgods. Med den kontinuerliga förbättringen av miljöskyddskraven måste avfallet som genereras under den förlorade vaxgjutningsprocessen (såsom formskal, vaxmaterial etc.) behandlas på ett rimligt sätt. Hur man uppnår avfallsåtervinning och minskar miljöföroreningarna är också ett av problemen som måste lösas.



Skicka förfrågan
